

Estudo de caso de tratamento de águas residuais industriais com tecnologia MBBR
Uma fábrica de processamento de alimentos de médio porte enfrentava violações recorrentes de conformidade3 a 4 vezes por trimestre. Cargas de produção flutuantesempurrou os picos de DQO para além de 1.200 mg/L, sobrecarregando o sistema de lamas ativadas existente. Aglomeração de lodo, nitrificação inconsistente eUS$ 12,000+ em sobretaxas mensaisdeixou claro: o núcleo do tratamento biológico precisava de uma reformulação fundamental. Este estudo de caso detalha como uma solução baseada em MBBR mudou a fábricaem menos de 90 dias.
Visão geral do projeto
Com a rápida expansão da indústria de processamento de alimentos, os volumes de descarga de águas residuais e as cargas poluentes aumentaram significativamente. O cliente neste projeto é uma empresa de produção de alimentos de médio a grande porte que enfrentou problemas frequentes de conformidade devido à flutuação da qualidade do afluente e à capacidade de tratamento insuficiente em seu sistema existente. A planta processa vegetais, molhos e produtos prontos para consumo, gerando águas residuais ricas em matéria orgânica, sólidos suspensos e nitrogênio amoniacal provenientes da lavagem de matérias-primas, branqueamento e limpeza de equipamentos.
Para enfrentar esses desafios, um sistema de tratamento biológico atualizado baseado na tecnologia MBBR (Moving Bed Biofilm Reactor) foi projetado e implementado. Ao contrário dos processos convencionais de lodo ativado que dependem inteiramente de microrganismos suspensos, o MBBR introduzmilhares de transportadores de biofilme flutuantesque hospedam comunidades bacterianas especializadas. Esta abordagem de suspensão dupla proporciona maior concentração de biomassa por unidade de volume, maior resistência ao choque contra variações de carga e desempenho de nitrificação mais estável, mesmo quando as condições hidráulicas mudam abruptamente.
Após o comissionamento, o sistema alcançou conformidade consistente com os padrões de descarga, reduzindo ao mesmo tempo a produção de lodo e a complexidade operacional. A planta eliminou todas as sobretaxas relacionadas aos efluentes e ganhou a capacidade de aceitar volume de produção adicional sem expandir a área de tratamento.

Parâmetros de projeto
Quantidade de água
O projeto considerou totalmente as flutuações de produção e as necessidades futuras de expansão. Um fator de pico de1.8foi adotado para acomodar picos sazonais de produção durante os períodos de colheita, quando a produção pode quase dobrar em um único turno.
| Parâmetro | Valor |
| Capacidade de projeto | 1,200 m³/d |
| Fator de Pico | 1.8 |
| Modo de operação | Contínuo (24 h) |
Qualidade da água influente
As águas residuais vêm principalmente da lavagem de matérias-primas, processamento e limpeza de equipamentos. Contém altas concentrações de matéria orgânica e sólidos suspensos, com valores de DQO normalmente variando de800 a 1.200 mg/L. A relação DBO/DQO de aproximadamente 0,5 indicaboa biodegradabilidade, tornando-o adequado para tratamento biológico.
| Parâmetro | Valor |
| BACALHAU | 800 - 1,200 mg/L |
| DBO | 400 - 600mg/L |
| SS | 300mg/L |
| NH₃-N | 40mg/L |
| pH | 6.5 - 8.5 |
Padrão de Descarga
O efluente tratado deve atender aos padrões locais de descarte ambiental. Esses limites são comparáveis aClasse 1A do GB 18918-2002 da Chinae alinhar-se com as regulamentações típicas de efluentes da indústria alimentícia nos mercados do Sudeste Asiático e do Oriente Médio.
| Parâmetro | Limite |
| BACALHAU | <100 mg/L |
| DBO | <30 mg/L |
| SS | <70 mg/L |
| NH₃-N | <15 mg/L |
Fluxo do Processo e Explicação Técnica
Trem de tratamento
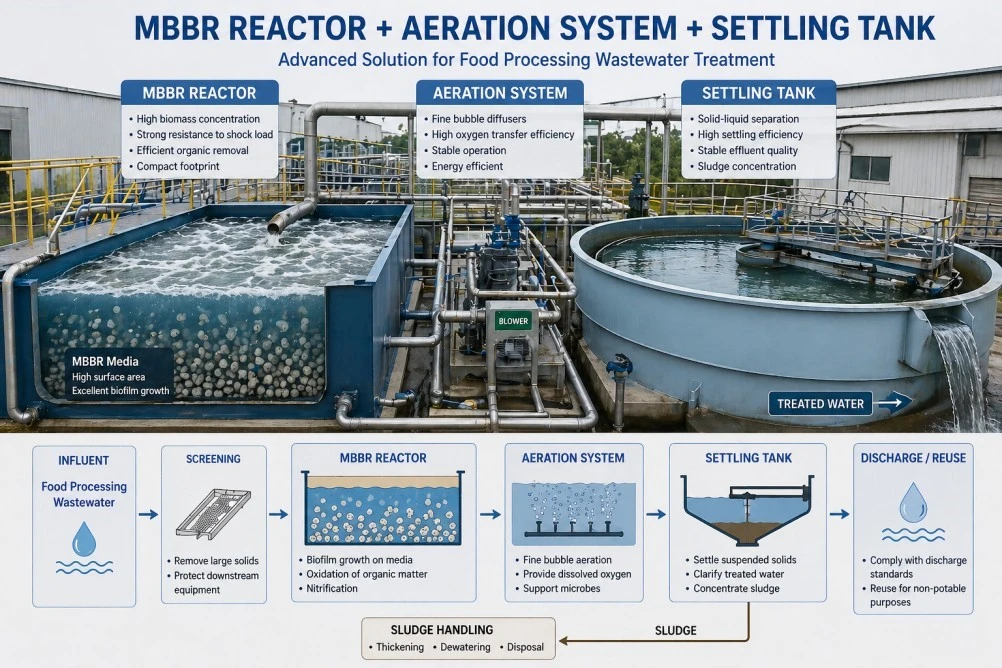
O processo global de tratamento segue uma progressão lógica desde o pré-tratamento físico até à degradação biológica e clarificação final:
Triagem → Equalização → Reator MBBR → Clarificador Secundário → Desinfecção
Depois que os sólidos grosseiros e detritos são removidos por peneiramento mecânico, as águas residuais entram em um tanque de equalização projetado com umtempo de retenção hidráulica (HRT) de 8 horas. Esta capacidade tampão é essencial para fábricas de processamento de alimentos, onde os cronogramas de produção geram padrões de descarga altamente variáveis. O tanque de equalização suaviza os picos de vazão e as oscilações de concentração, garantindo uma alimentação consistente para o estágio biológico a jusante.
Do tanque de equalização, as águas residuais são bombeadas para o reator MBBR, que serve como unidade central de tratamento. Dentro do reator,milhares de portadores de biofilme suspensosmover-se continuamente ao longo da coluna de água sob a agitação de um sistema de aeração de bolhas finas. Os microrganismos colonizam as superfícies internas protegidas desses transportadores, formando uma camada de biofilme densa e metabolicamente ativa. Como as bactérias estão ancoradas aos transportadores em vez de flutuarem livremente, o sistema atinge uma concentração de biomassa2 a 3 vezes maiordo que uma bacia de lodo ativado convencional do mesmo volume.
Esta arquitetura híbrida oferece diversas vantagens importantes que abordam diretamente os desafios operacionais da indústria alimentícia:
Maior densidade microbiana por unidade de volume.Com uma área de superfície específica superior a 800 m²/m³ por metro cúbico de meio transportador, cada reator pode hospedar biomassa substancialmente mais ativa do que um sistema de crescimento suspenso de dimensões equivalentes. Isto se traduz em uma área menor ou maior capacidade de tratamento dentro do mesmo tanque.
Nitrificação e degradação orgânica simultâneas.A estrutura em camadas do biofilme cria zonas aeróbicas na superfície externa e microzonas anóxicas mais profundas. Esta estratificação permite que bactérias nitrificantes (que oxidam amônia em nitrato) e bactérias heterotróficas (que consomem carbono orgânico) coexistam no mesmo transportador. Como resultado, a remoção de DQO e a oxidação da amônia ocorrem em paralelo, em vez de exigirem estágios de tanque separados.
Forte resistência a cargas de choque hidráulico e orgânico.As bactérias de crescimento aderido são muito menos suscetíveis à lavagem do que os flocos suspensos. Quando um aumento repentino no fluxo ou na concentração de DQO atinge o reator, o biofilme permanece intacto nos transportadores e retoma a atividade total assim que as condições se normalizam. Esta resiliência incorporada é crítica para fábricas de processamento de alimentos, onde os picos de produção e os ciclos de limpeza criam flutuações diárias de carga.
Principais métricas e desempenho
Indicadores Econômicos
O projeto foi entregue com um investimento total de$180,000, o que equivale a aproximadamente US$ 150 por metro cúbico de capacidade instalada. Isto se compara favoravelmente com plantas convencionais de lodo ativado na mesma região, que normalmente variam de US$ 200 a US$ 280 por m³ para objetivos de tratamento comparáveis. Custos operacionais liquidados emUS$ 0,35 por metro cúbicode água tratada, impulsionada principalmente pela energia de aeração e consumo mínimo de produtos químicos.
| Item | Valor |
| Investimento total | $180,000 |
| Custo por m³ | $150/m³ |
| Custo Operacional | $0.35/m³ |
| Pegada | 30% menor que os sistemas convencionais |
Desempenho do tratamento
Depois que a operação estável foi estabelecida, a qualidade do efluente atendeu ou excedeu consistentemente todos os limites de descarga. Os dados a seguir representam valores médios registrados duranteseis meses consecutivos de monitoramentoapós o comissionamento:
| Parâmetro | Efluente | Taxa de remoção |
| BACALHAU | 80mg/L | 90% |
| DBO | 20mg/L | 95% |
| SS | 50mg/L | 83% |
| NH₃-N | 10mg/L | 75% |
O sistema demonstra excelente estabilidade mesmo sob condições de afluência flutuantes. Durante umTeste de aumento de produção de 72 horasonde a carga de DQO duplicou temporariamente, a qualidade do efluente permaneceu dentro dos limites permitidos, com apenas aumentos marginais nas concentrações residuais de DQO e DBO. A recuperação do desempenho basal foi observada dentro de 24 horas após a carga retornar aos níveis normais, confirmando a robustez da arquitetura de tratamento baseada em biofilme.
Destaques do projeto
Por que escolher o MBBR em vez do lodo ativado convencional?
A decisão de adotar o MBBR para esta atualização da planta foi motivada por uma comparação clara entre demandas operacionais e capacidades de processo. Os sistemas convencionais de lodo ativado requerembombeamento contínuo de retorno de lodo, gerenciamento cuidadoso da proporção alimento-microrganismo (F/M) e desperdício periódico de lodo para manter a concentração desejada de sólidos suspensos em licor misto (MLSS). Essas malhas de controle aumentam a carga de trabalho do operador e o consumo de energia. O MBBR elimina várias dessas restrições de uma vez:
| Recurso | Vantagem MBBR |
| Retorno de Lodo | Não é necessário sistema de retorno de lodo |
| Risco de acúmulo de lodo | Eliminado pelo design de crescimento anexado |
| Hora de inicialização | Estabelecimento de biofilme significativamente mais rápido |
| Capacidade de Expansão | Aumente a taxa de preenchimento para adicionar capacidade |
| Resistência à carga de choque | O biofilme retém biomassa durante surtos |
Especificações Técnicas do Transportador de Biofilme
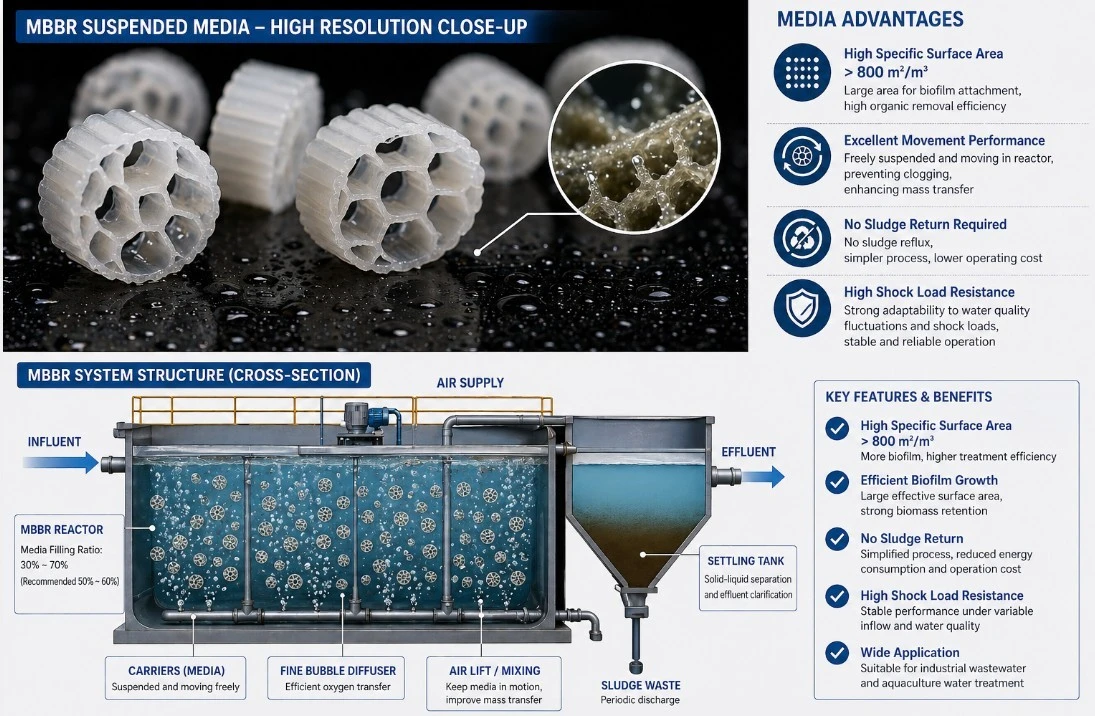
O desempenho de um sistema MBBR depende criticamente da qualidade e do design da mídia transportadora de biofilme. Para este projeto, transportadores de polietileno de alta densidade (PEAD) comsuperfície específica superior a 800 m²/m³foram selecionados. Isto significa que cada metro cúbico de transportadores embalados no reator fornece a área de superfície equivalente a uma quadra de tênis para colonização bacteriana.
Especificações principais da mídia transportadora implantada neste projeto:
| Especificação | Valor |
| Área de Superfície Específica | >800 m²/m³ |
| Taxa de enchimento | 40% |
| Vida útil | >10 anos |
| Material | HDPE virgem (estabilizado por UV) |
| Recursos de projeto | Alta resistência ao impacto, anti-entupimento |
OTaxa de preenchimento de 40%foi selecionado para equilibrar a capacidade de tratamento com a eficiência hidráulica. Neste carregamento, os transportadores movem-se livremente por todo o volume do reator, sem zonas mortas ou curto-circuitos, ao mesmo tempo que proporcionam uma ampla área de superfície para um biofilme robusto. Uma tela de retenção bem projetada na saída do reator evita a perda de transportadores, ao mesmo tempo que permite que a água tratada e os sólidos em suspensão passem para o clarificador secundário.
Conclusão
Este projeto demonstra que a tecnologia MBBR é umaaltamente eficiente e confiávelsolução para tratamento de efluentes industriais, especialmente para indústrias com cargas flutuantes e características de alimentação variáveis. A combinação da biologia de crescimento anexada com o design compacto do reator permite que os operadores obtenham conformidade consistente sem a complexidade operacional normalmente associada às tecnologias avançadas de tratamento.
Com90% de remoção de COD, 95% de remoção de DBO, e um custo operacional de apenas US$ 0,35 por metro cúbico, a abordagem MBBR oferece forte economia juntamente com desempenho confiável. A área ocupada 30% menor em comparação com o lodo ativado convencional libera terras valiosas para outros usos, e a capacidade do transportador10+ anos de vida útilgarante custo mínimo de reposição ao longo do horizonte operacional da planta.
MBBR é particularmente adequado para:
Plantas de processamento de alimentoscom flutuações sazonais e diárias de produção, onde a resiliência às cargas de choque é essencial para uma conformidade consistente.
Indústria química e farmacêuticaaplicações que exigem tratamento robusto de fluxos complexos de resíduos orgânicos com perfis de toxicidade variáveis.
Projetos de melhoria de águas residuais municipaisonde a infra-estrutura existente deve ser adaptada para maior capacidade ou metas mais rigorosas de remoção de nutrientes sem expandir a pegada física.
Precisa de uma solução MBBR confiável para o seu projeto de tratamento de águas residuais?Explore nossa linha completa de meios transportadores de biofilme projetados para alta área superficial, longa vida útil e desempenho hidráulico consistente.